

ТЕХНОЛОГИЧЕСКАЯ СХЕМА ПРОИЗВОДСТВА БЕСШОВНЫХ ТРУБ НЕРЖАВЕЮЩЕЙ СТАЛИ
Пошаговый процесс производства бесшовных труб из нержавеющей стали
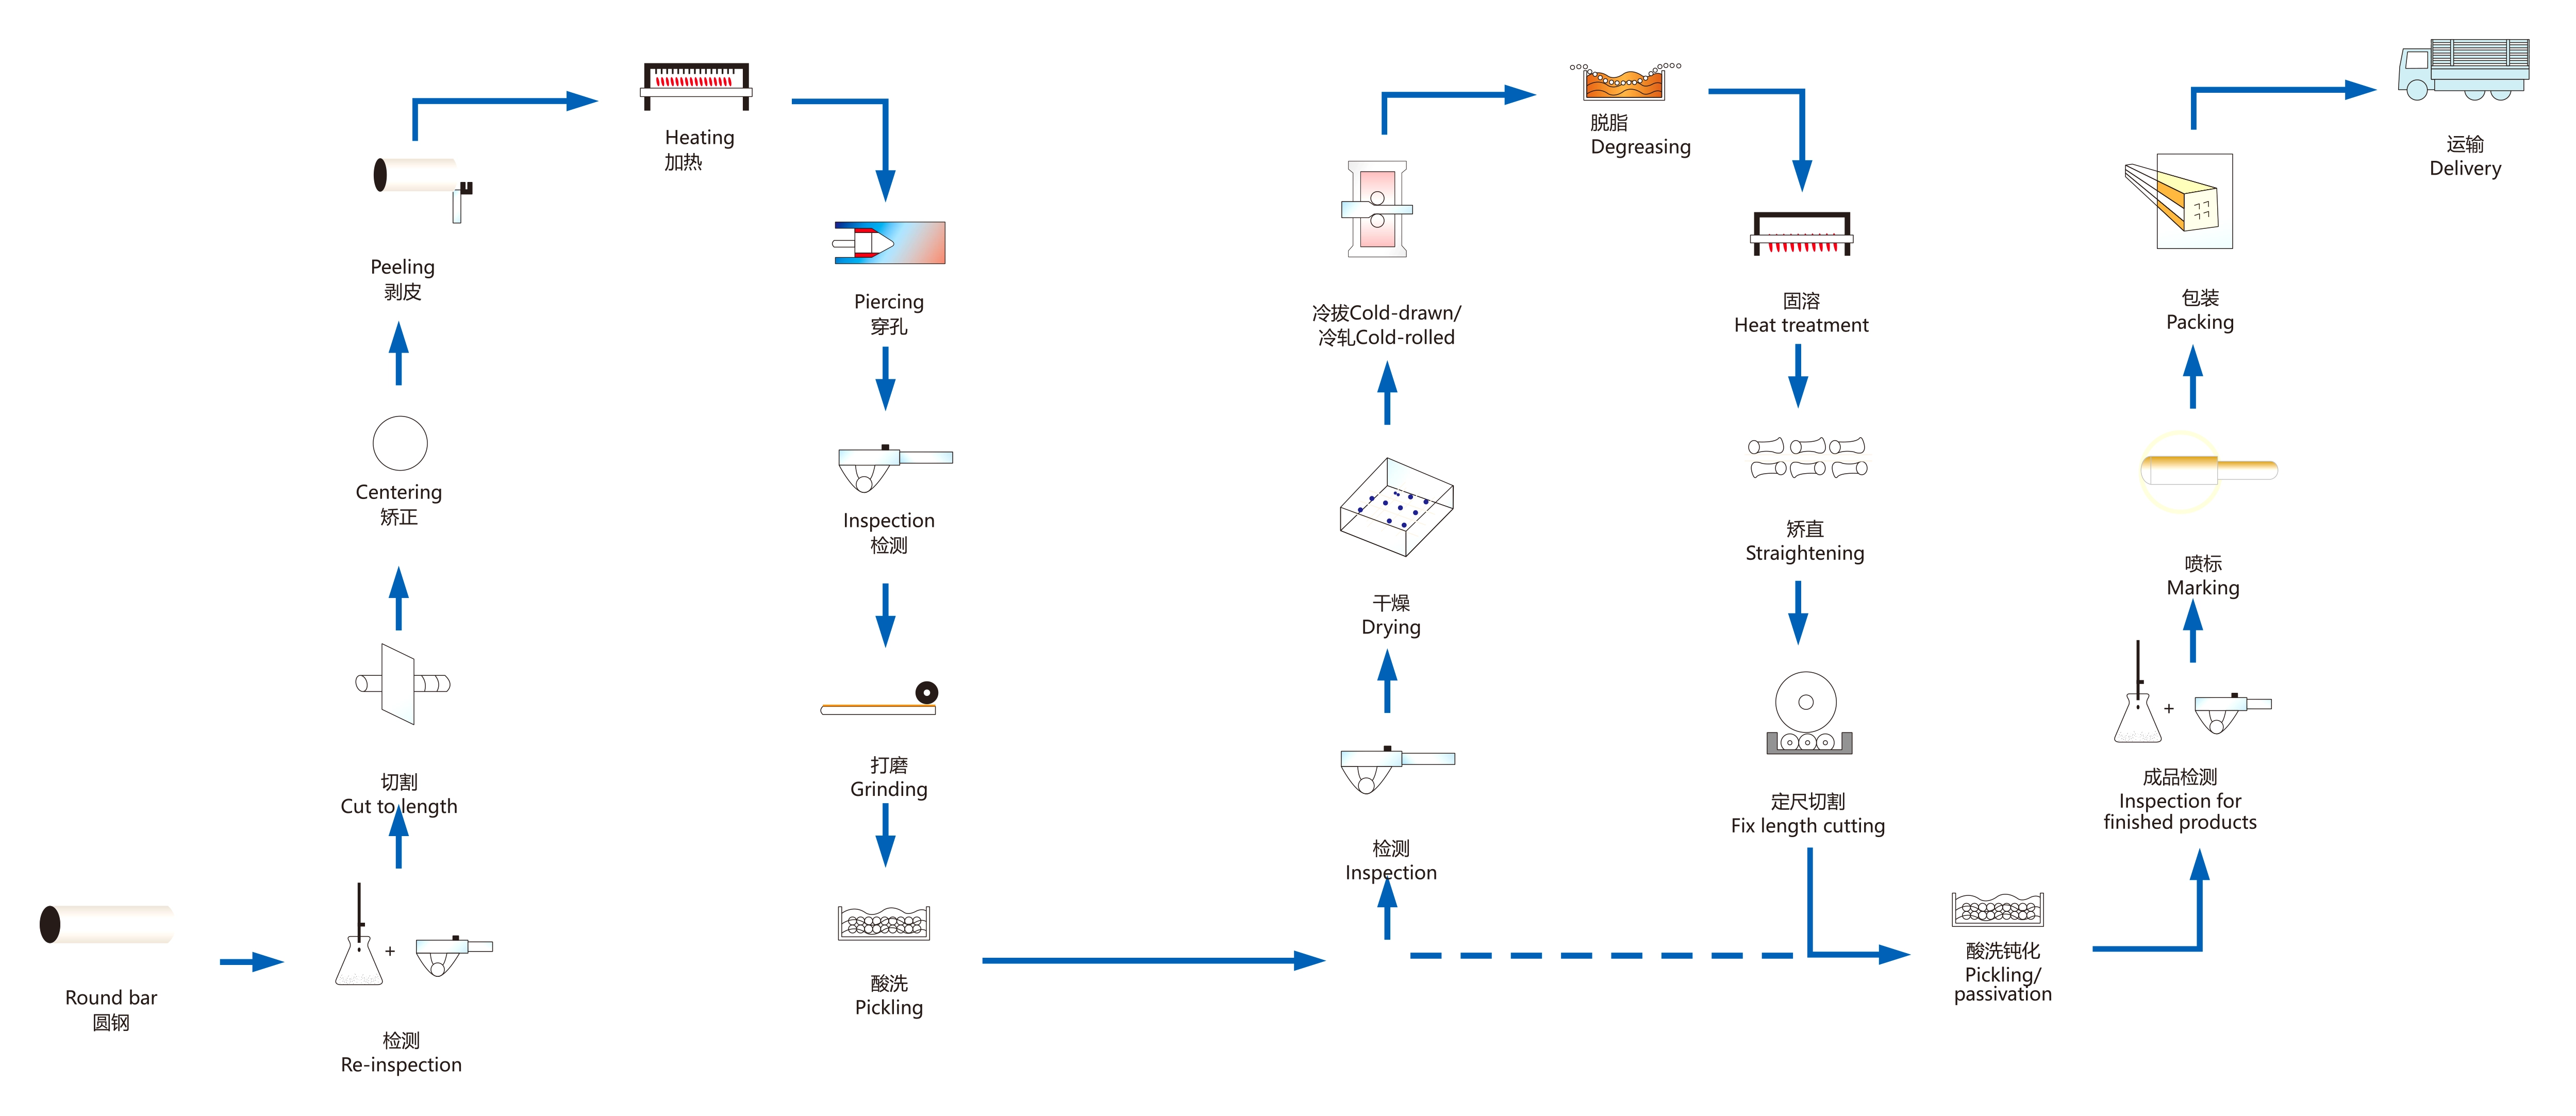
Все шаги подробно описаны ниже:
1. Выбор круглого стержня
Это первый шаг к производству бесшовной продукции в Синьтунда. Подбираем прочный круглый пруток или заготовку необходимой марки. Поскольку нам приходится производить продукцию без сварных швов, мы отбираем лучшие круглые прутки.
2. Повторная проверка
Выбрав круглый слиток, мы отправляем его на повторную проверку, чтобы проверить качество и чистоту слитка.
3. Отрежьте по длине
Затем круглый стержень обрезается до определенной длины или максимальной длины по желанию.
4. Центрирование
Центрирование — это этап, на котором ось стержня выравнивается с заглушкой перед ее прокалыванием. Этот шаг имеет решающее значение, поскольку заглушка (внутренний диаметр трубы) должна точно соответствовать центральной оси стержня.
5. Пилинг
Очистка в основном означает удаление внешней поверхности прутка или заготовки во избежание дефектов поверхности. В ходе этого процесса из заготовки удаляются трещины, окалина, включения или обезуглероженные слои.
6. Отопление
Очищенные бруски затем отправляют на нагрев в печь. Этот процесс делает стержни мягкими, и они не трескаются при прокалывании.
7. Пирсинг
Пирсинг включает в себя преобразование круглого стержня в полую оболочку путем создания отверстия. Это один из самых важных шагов.
8. Проверка
После прокалывания полые оболочки подвергаются проверке на точность размеров и наличие дефектов. Этот шаг поможет нам отказаться от проблемных оболочек и сэкономить время.
9. Шлифовка
На этом этапе путем шлифовки удаляются неровности поверхности и излишки материала. Это ключевой шаг для улучшения качества поверхности и точности размеров.
10. Маринование
Травление предполагает обработку поверхности полой скорлупы раствором кислоты для избавления от окисления, окалины, ржавчины, загрязнений и других примесей. На этом этапе скорлупа становится химически подготовленной.
11. Проверка (после травления)
Полая оболочка после травления снова проверяется на качество поверхности и размеров. Этот шаг подтверждает, что предыдущие шаги были успешными.
12. Сушка
Сушка в основном относится к процессу удаления влаги, покрытий или других нежелательных остатков, оставшихся в результате травления или промывки. Влага может привести к коррозии, поэтому сушка является важным этапом.
13. Холодная вытяжка/холодная прокатка
При холодном волочении полая оболочка протягивается через матрицу через оправку, чтобы уменьшить ее диаметр, толщину стенок, а также повысить точность размеров и качество поверхности. Холодная прокатка, с другой стороны, представляет собой аналогичный процесс, при котором полую оболочку прокатывают на двухвалковом стане при комнатной температуре. Оба процесса дают схожие результаты.
14. Обезжиривание
Обезжиривание — это процесс очистки, при котором смазочные материалы, масла, жиры и жирные кислоты, использованные во время холодной обработки, удаляются, чтобы поверхность стала чистой.
15. Термическая обработка
Этап термообработки включает нагрев и охлаждение полой оболочки в контролируемых условиях. Этот этап изменяет внутреннюю микроструктуру трубы и улучшает ее механические свойства.
16. Выпрямление
Существует вероятность того, что полая оболочка может погнуться, перекрутиться или деформироваться во время холодной прокатки. При выпрямлении для выпрямления и устранения таких деформаций применяется внешняя сила. Благодаря этому этапу изделие достигает правильного выравнивания.
17. Резка фиксированной длины
Выпрямленная труба/труба обрезается на длину, указанную потребителем или согласно применению.
18. Травление/пассивация
После того как продукт разрезается на фиксированную длину, он снова подвергается травлению для удаления оксидов или повышения его коррозионной стойкости. При пассивации поверхность трубы обрабатывается окислителем. Это окисление образует оксидный слой, который сопротивляется окислению.
19. Проверка готовой продукции
После травления изделие отправляется на окончательную проверку размеров, качества поверхности и соответствия международным стандартам ASTM.
20. Маркировка
После проверки все продукты маркируются соответствующими деталями, такими как марка, размер, толщина, внешний диаметр, номер плавки и т. д. Благодаря этому всю нашу продукцию можно легко отследить.