

无缝不锈钢管工艺流程图
分步不锈钢无缝管制造工艺
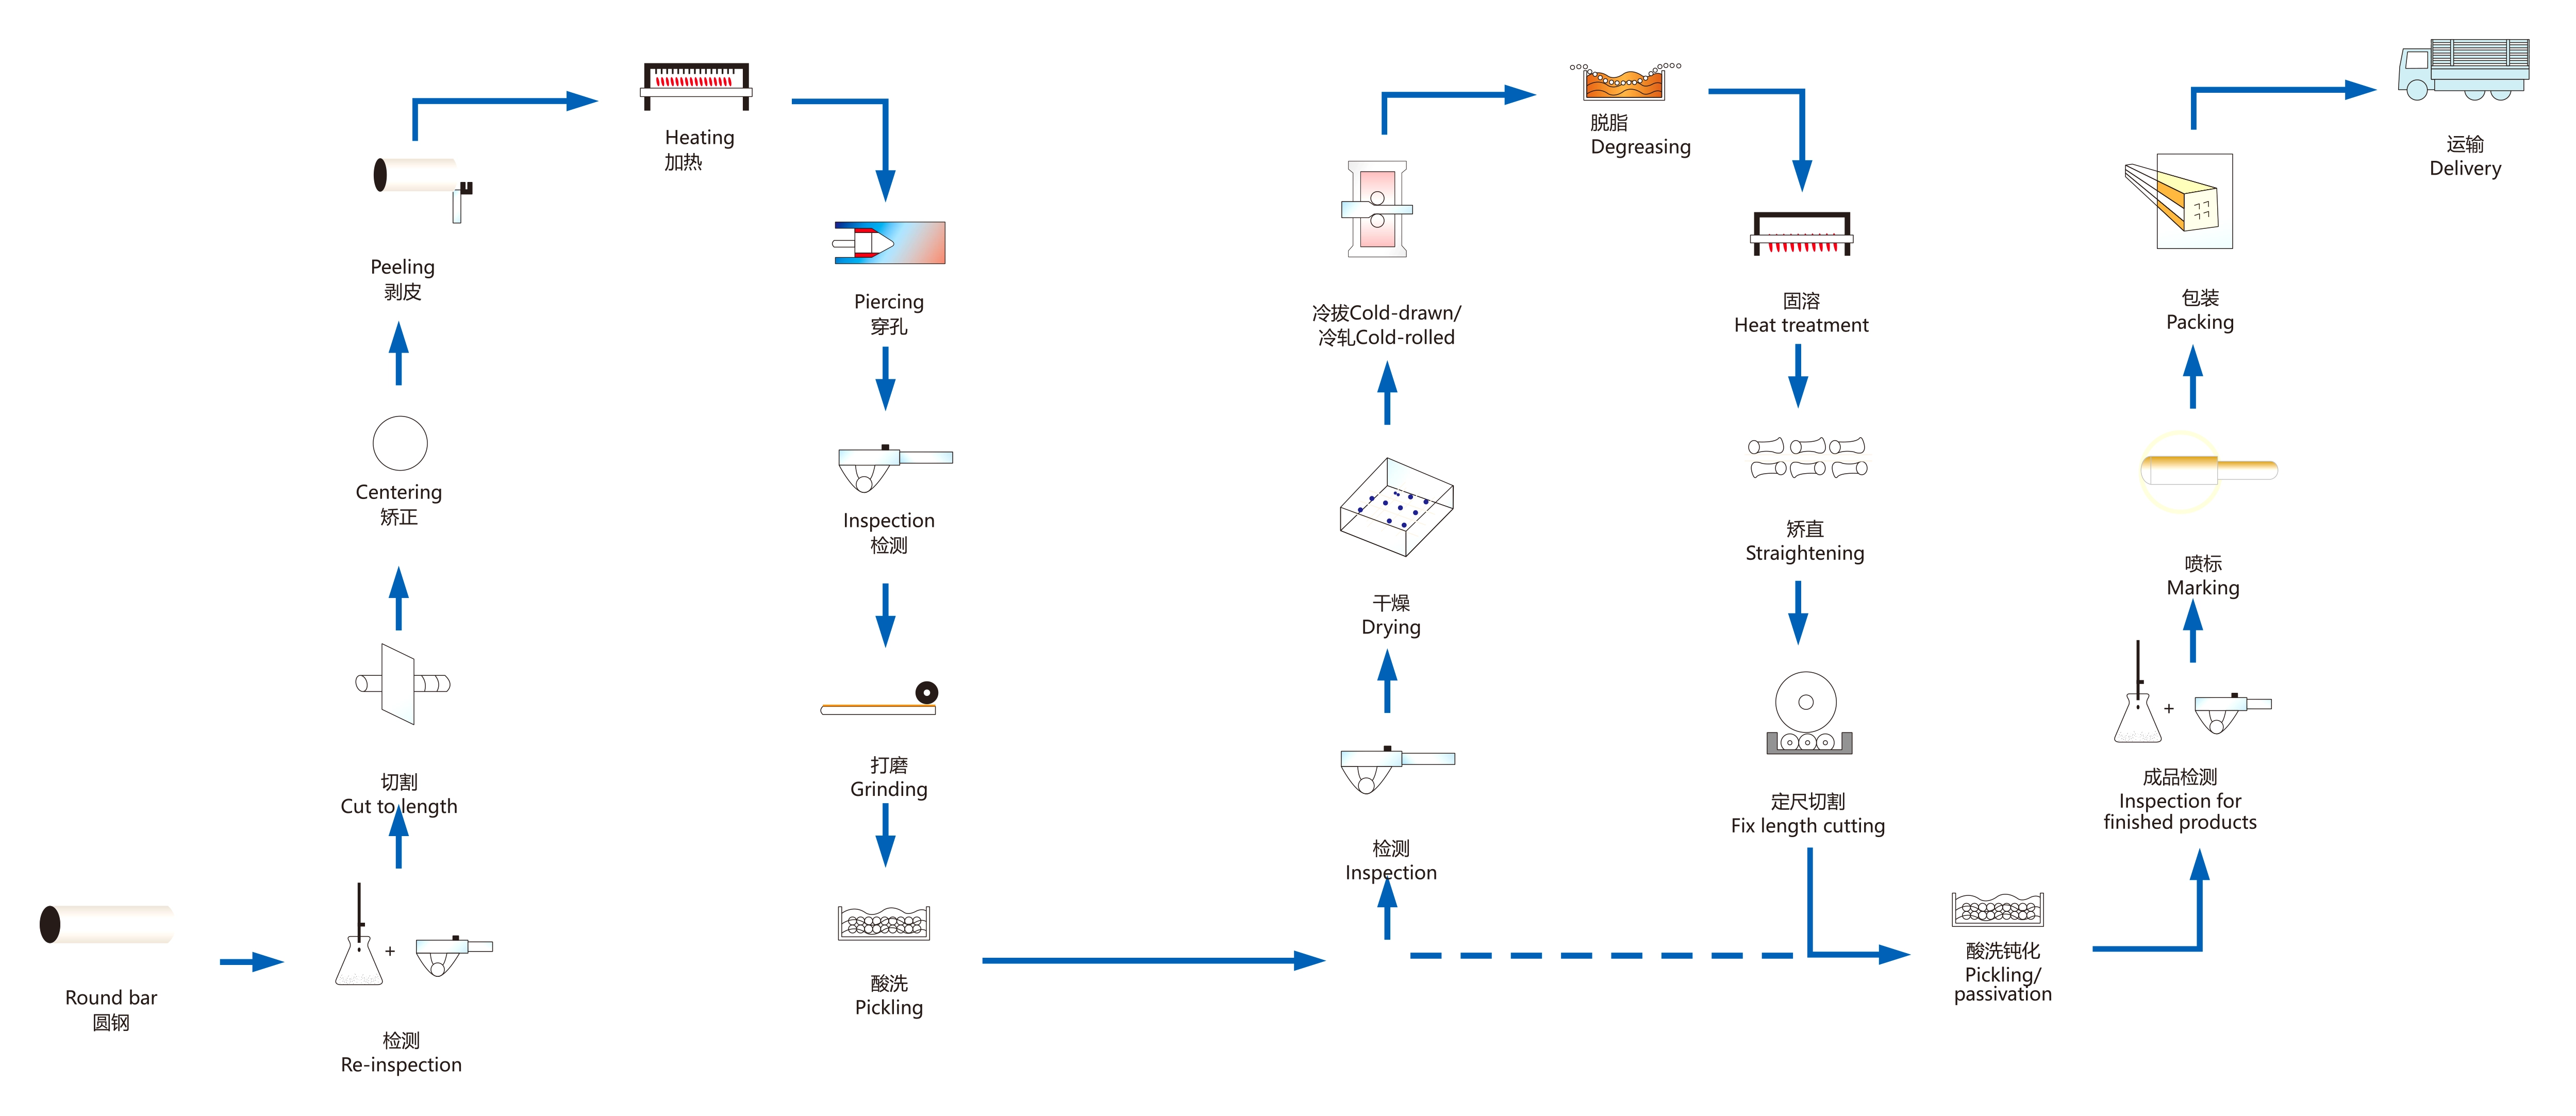
下面详细解释了所有步骤:
1. 圆钢的选择
这是信通达向制造无缝产品迈出的第一步。我们选择所需等级的坚固圆钢或钢坯。由于我们必须生产没有任何焊缝的产品,因此我们选择最好的圆钢。
2、复检
一旦我们选择了圆钢,我们就会将其送去重新检查,以检查圆钢的质量和纯度。
3. 定长切割
然后将圆棒切割成所需的特定长度或最大长度。
4. 居中
定心是在刺穿塞子之前将杆的轴线与塞子对齐的步骤。此步骤至关重要,因为塞子(管道/管材的内径)应准确对应于杆的中心轴。
5. 剥皮
剥皮基本上是指去除棒材或钢坯的外表面以避免表面缺陷。在此过程中,坯料中的裂纹、氧化皮、夹杂物或脱碳层被消除。
6. 加热
然后将去皮后的棒材送入炉中加热。此过程使金属棒变得柔软,因此在刺穿时不会破裂。
7. 穿孔
穿孔涉及通过打孔将圆棒转变为空心壳。这是最重要的步骤之一。
八、检查
穿孔后,空心管坯将接受检查以检查尺寸精度和缺陷。此步骤有助于我们丢弃有问题的 shell 并节省时间。
9. 研磨
此步骤通过研磨去除表面不规则性和多余材料。它是提高表面光洁度和尺寸精度的关键步骤。
10. 酸洗
酸洗涉及用酸溶液处理空心管坯的表面,以去除氧化、氧化皮、铁锈、污染物和其他杂质。此步骤使壳经过化学准备。
11. 检查(酸洗后)
酸洗后再次检查空心管坯的表面和尺寸质量。此步骤确认前面的步骤已成功。
12. 干燥
干燥主要是指去除因酸洗或清洗而留下的水分、涂层或其他不需要的残留物的过程。水分会导致腐蚀,因此干燥是重要的一步。
13. 冷拔/冷轧
在冷拔中,空心管坯通过心轴上的模具拉动,以减小其直径、壁厚,并提高其尺寸精度和表面光洁度。另一方面,冷轧是一种类似的工艺,空心管坯在室温下在两辊轧机上轧制。两个过程都提供相似的结果。
14.脱脂
脱脂是一种清洁工艺,去除冷加工过程中使用的润滑剂、油、油脂和脂肪酸,使表面清洁。
15. 热处理
热处理步骤包括在受控条件下加热和冷却空心管壳。此步骤改变了管材的内部微观结构并提高了其机械性能。
16. 矫直
空心管坯在冷轧过程中可能会弯曲、扭曲或变形。在矫正时,施加外力来矫正并消除这种变形。由于此步骤,产品实现了正确的对齐。
17. 定长切割
将矫直的管道/管材切割成消费者指定的长度或根据应用。
18. 酸洗/钝化
一旦产品被切割成固定长度,就会再次进行酸洗,以去除任何氧化物或提高其耐腐蚀性。在钝化中,管道/管材的表面用氧化剂进行处理。这种氧化形成氧化层,可以抵抗氧化。
19.成品检验
酸洗后,产品将被送去进行最终检查,以检查尺寸、表面质量以及是否符合国际 ASTM 标准。
20. 标记
经过检查后,所有产品都会标记相关详细信息,如等级、尺寸、厚度、外径、炉号等。因此,我们所有的产品都可以轻松追溯。